Alpha-amylase fongique vs alpha-amylase bactérienne
L’alpha-amylase fongique et l’alpha-amylase bactérienne hydrolysent toutes deux l’amidon, mais elles ne se comportent pas de la même manière en production. La différence pratique ne tient pas seulement à leur origine biologique. Elle réside dans la façon dont chaque enzyme s’intègre aux exigences de température, de pH, de substrat, de temps de maintien et d’objectifs produit fini.
Pour les équipes de formulation et de procédé, le choix revient généralement à cette question : avez-vous besoin d’une modification contrôlée de l’amidon dans un procédé à température modérée et légèrement acide, ou d’une liquéfaction robuste dans des conditions plus chaudes et plus agressives ?
L’alpha-amylase fongique est généralement choisie lorsque le procédé nécessite une dextrinisation douce et prévisible, ainsi qu’un développement de sucres fermentescibles, sans faire basculer le système vers une liquéfaction à haute température. L’alpha-amylase bactérienne est souvent choisie lorsque la viscosité d’une suspension d’amidon doit être réduite à des températures plus élevées ou dans des conditions de liquéfaction plus industrielles.
La réponse courte
Choisissez l’alpha-amylase fongique lorsque vous avez besoin de :
- Dégradation contrôlée de l’amidon en boulangerie, brasserie, produits céréaliers et procédés proches de la fermentation
- Performance dans des systèmes légèrement acides à proches de la neutralité
- Températures de procédé modérées
- Amélioration de la tenue de la pâte, du développement de la mie, du brunissement ou de la fermentescibilité
- Profil enzymatique à risque plus faible lorsque l’activité résiduelle à chaud n’est pas souhaitée après cuisson au four ou cuisson thermique
Choisissez l’alpha-amylase bactérienne lorsque vous avez besoin de :
- Liquéfaction de l’amidon à haute température
- Forte réduction de la viscosité dans des suspensions d’amidon
- Meilleure tolérance thermique pendant la cuisson ou les procédés de type jet-cooking
- Conversion industrielle avec saccharification en aval ou étapes enzymatiques supplémentaires prévues
Différence technique principale
Les deux enzymes clivent les liaisons glycosidiques alpha-1,4 internes de l’amidon. Cela signifie que toutes deux peuvent réduire la taille moléculaire de l’amidon et générer des dextrines plus courtes. La différence tient à la vitesse, à l’ampleur et aux conditions de procédé dans lesquelles cette hydrolyse se produit.
L’alpha-amylase fongique fonctionne généralement mieux dans des fenêtres thermiques modérées et convient bien aux systèmes alimentaires où l’amidon n’est qu’un élément d’une matrice complexe : farine, malt, adjuvants, céréales ou mélanges secs. Sa valeur réside dans le contrôle.
L’alpha-amylase bactérienne est plus couramment utilisée lorsque la tolérance à la chaleur et la réduction rapide de la viscosité sont plus importantes que les effets subtils sur le produit fini.
Tableau comparatif
| Attribut |
Alpha-amylase fongique |
Alpha-amylase bactérienne |
| Origine typique |
Fermentation fongique, souvent dérivée d’Aspergillus |
Fermentation bactérienne, souvent dérivée de Bacillus |
| Profil de procédé |
Contrôlé, modéré, adapté à la formulation |
Robuste, thermotolérant, orienté liquéfaction |
| Température adaptée |
Procédés à température modérée |
Procédés à température plus élevée |
| pH adapté |
Systèmes légèrement acides à proches de la neutralité |
Souvent plus large, généralement neutre à légèrement alcalin selon le grade |
| Logique d’utilisation principale |
Conditionnement de la pâte, soutien des sucres fermentescibles, ajustement des céréales et du brassage |
Fluidification des suspensions d’amidon, réduction de la viscosité, liquéfaction |
| Influence sur le produit fini |
Peut affecter la mie, la couleur, la fermentation et la texture |
Généralement choisie pour la conversion de procédé plutôt que pour l’affinage sensoriel |
| Profil d’inactivation thermique |
Souvent plus facile à inactiver pendant la cuisson au four ou la cuisson thermique |
Certains grades restent actifs plus longtemps sous l’effet de la chaleur |
| Meilleure question d’achat |
« À quel point l’hydrolyse est-elle contrôlée dans ma matrice produit ? » |
« De quel niveau de stabilité thermique et de réduction de viscosité ai-je besoin ? » |
Où l’alpha-amylase fongique est la plus pertinente
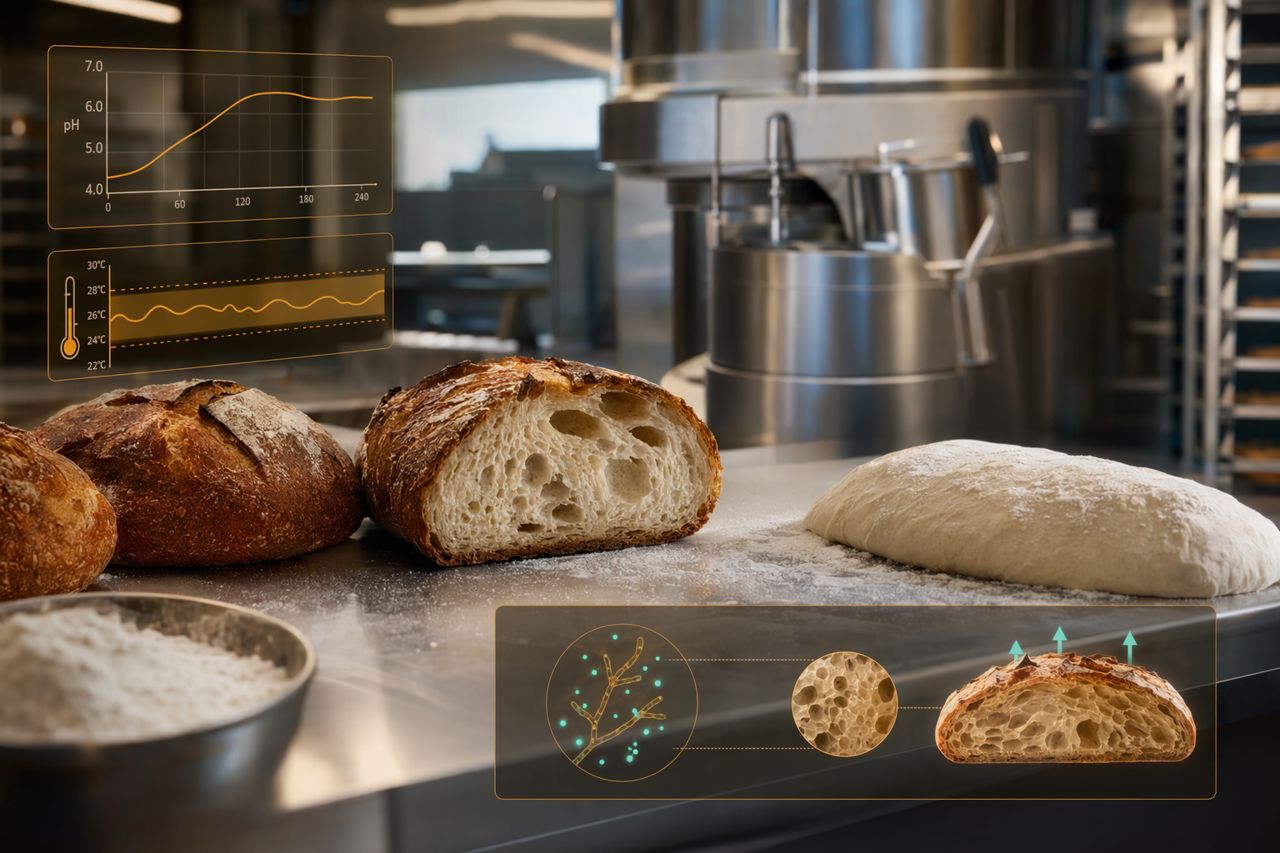
Boulangerie et systèmes farineux
En boulangerie, l’alpha-amylase fongique est utilisée pour aider à convertir l’amidon endommagé ou en cours de gélatinisation en dextrines plus petites et en sucres fermentescibles. Les effets pratiques peuvent inclure une meilleure activité levurienne, une coloration de croûte améliorée, un meilleur développement au four et un profil de dégustation plus moelleux.
Le point essentiel est le contrôle. Trop peu d’activité amylasique, et la pâte peut être sous-fermentée ou cuire avec une coloration pâle. Trop d’activité, ou un profil de stabilité thermique inadapté, et la mie peut devenir collante ou gommeuse. L’alpha-amylase fongique est souvent préférée parce qu’elle soutient la cuisson sans se comporter comme une enzyme de liquéfaction à haute température.
Cas d’utilisation typiques en boulangerie :
- Pains et petits pains pour lesquels la régularité de fermentation est importante
- Correction de farine lorsque le niveau d’amylase native est variable
- Pâtes surgelées ou à fermentation retardée nécessitant une libération de sucres prévisible
- Crackers, biscuits et produits à base de céréales nécessitant une gestion de l’amidon
- Mélanges enzymatiques pour le moelleux de la mie, la couleur et la tolérance au procédé
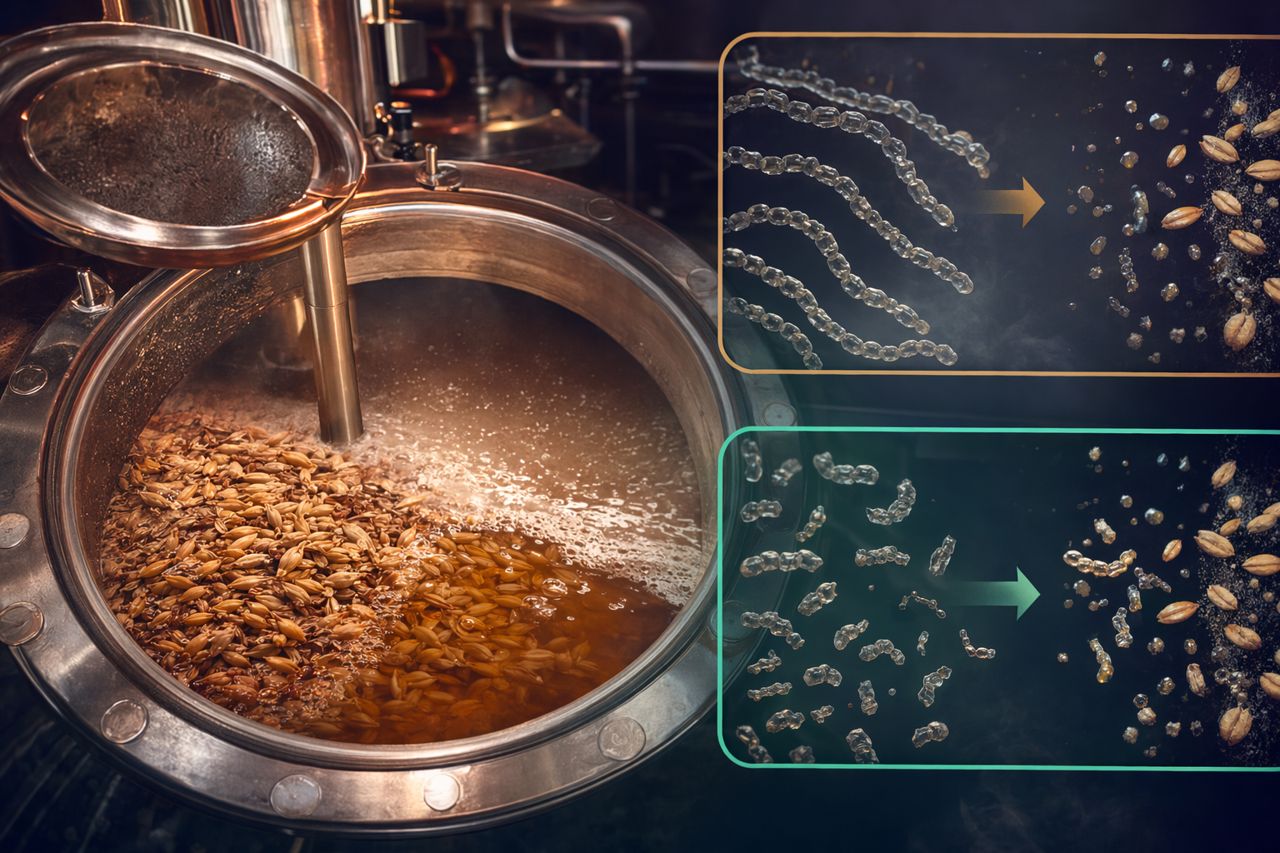
Brasserie et procédés liés au malt
En brasserie, le malt apporte naturellement des enzymes amylolytiques, mais l’utilisation d’adjuvants, la variabilité du malt, la conception de l’empâtage et les objectifs de procédé peuvent créer des écarts. L’alpha-amylase fongique peut aider à soutenir la conversion de l’amidon et le développement de l’extrait fermentescible dans des conditions compatibles avec de nombreux systèmes céréaliers et maltés.
Il ne s’agit pas simplement d’une version plus puissante de l’activité enzymatique du malt. Elle doit être sélectionnée en fonction du profil d’empâtage, de la composition des adjuvants, du pH, des paliers de température et du spectre glucidique recherché.
Cas d’utilisation typiques en brasserie et boissons :
- Soutien de l’empâtage avec adjuvants
- Conversion de substrats céréaliers
- Correction de la fermentescibilité
- Régularité du procédé malgré la variabilité des matières premières
- Auxiliaires de procédé en mélange sec ou liquide lorsque l’activité à température modérée est privilégiée
Substrats de fermentation et transformation des céréales
Pour les substrats de fermentation à base de blé, maïs, riz, sorgho, orge ou mélanges de céréales, l’alpha-amylase fongique peut être utilisée lorsque le procédé ne nécessite pas de liquéfaction agressive à haute température. Elle peut réduire la complexité de l’amidon et soutenir la fermentation en aval sans surdimensionner le procédé autour de la stabilité thermique.
C’est particulièrement pertinent lorsque le substrat n’est pas une suspension d’amidon pur. Les farines de céréales, suspensions de farine, bases céréalières cuites et flux nutritifs mélangés nécessitent souvent un comportement enzymatique efficace, mais non excessif.
Où l’alpha-amylase bactérienne est la plus pertinente
L’alpha-amylase bactérienne est souvent choisie pour les procédés industriels fortement chargés en amidon, où les extraits secs élevés, la chaleur importante et la réduction rapide de la viscosité sont au cœur de l’opération.
Elle convient particulièrement bien lorsque l’objectif du procédé est d’ouvrir rapidement la structure de l’amidon et de préparer le flux à une conversion ultérieure. Dans ces cas, la stabilité thermique est un avantage, pas un risque.
Cas d’utilisation courants de l’alpha-amylase bactérienne :
- Liquéfaction de l’amidon
- Fluidification de suspensions céréalières à haute température
- Flux de production industrielle d’édulcorants
- Procédés utilisant de l’amidon cuit ou gélatinisé à température élevée
- Opérations dans lesquelles des enzymes saccharifiantes en aval complètent la conversion
Pourquoi un mauvais choix crée des problèmes de procédé
Sur le papier, les deux classes d’enzymes peuvent se recouper, mais leur substitution peut entraîner de réelles conséquences en production.
Utiliser une alpha-amylase bactérienne là où une alpha-amylase fongique est attendue peut produire une fluidification excessive de l’amidon, une activité prolongée à chaud, une texture modifiée ou un profil glucidique qui ne correspond pas au produit fini. En boulangerie, cela peut se traduire par une pâte collante, une structure faible, une mie gommeuse ou un tranchage irrégulier.
Utiliser une alpha-amylase fongique là où une alpha-amylase bactérienne est nécessaire peut laisser une viscosité trop élevée, ralentir la conversion ou sous-performer pendant une liquéfaction à chaud. En transformation de l’amidon, cela peut réduire l’aptitude au pompage, l’efficacité de conversion et la régularité en aval.
La bonne enzyme est celle dont la fenêtre d’activité correspond au procédé, et non simplement celle qui porte le même nom enzymatique.
Critères de sélection pour les acheteurs techniques
Lors de la spécification d’une alpha-amylase fongique ou bactérienne, alignez l’enzyme sur l’environnement réel de production.
Questions clés à résoudre :
- Quel est le substrat ? Farine, grain entier, malt, amidon purifié, adjuvant céréalier ou formulation mélangée ?
- Quand l’amidon gélatinise-t-il dans le procédé ? L’enzyme doit être active lorsque l’amidon devient accessible.
- Quel est le profil de température du procédé ? Des conditions modérées de cuisson au four ou d’empâtage diffèrent d’une liquéfaction à haute température.
- Quel est le pH pendant la phase active ? L’adéquation enzymatique doit refléter le système réel, et non des hypothèses basées uniquement sur l’eau.
- L’objectif est-il la dextrinisation, la fermentescibilité, la réduction de viscosité ou le contrôle de texture ? Ces objectifs sont liés, mais non identiques.
- L’enzyme doit-elle être inactivée pendant le traitement thermique ? L’activité résiduelle peut être bénéfique dans un procédé et préjudiciable dans un autre.
- Quelle variabilité existe dans les matières premières ? Les farines et apports céréaliers peuvent nécessiter une approche plus étroite et plus contrôlable.
Recommandations d’application par industrie
Formulation en boulangerie
Pour les pains, petits pains, rolls, tortillas, crackers et produits laminés, l’alpha-amylase fongique est généralement l’option la plus sensible à la formulation. Elle peut soutenir la fermentation et la coloration de la croûte tout en limitant le risque d’attaque excessive de l’amidon par une enzyme thermostable.
N’utilisez l’alpha-amylase bactérienne que lorsque le grade est spécifiquement conçu et validé pour l’application boulangerie. De nombreuses amylases bactériennes sont trop thermostables ou trop agressives pour des systèmes de mie délicats.
Brassage et distillation
L’alpha-amylase fongique peut être utile lorsque le procédé nécessite un soutien de conversion dans des conditions d’empâtage modérées. L’alpha-amylase bactérienne peut être appropriée pour la cuisson des adjuvants, la transformation de céréales à haute température ou une liquéfaction en amont avant saccharification.
La bonne décision dépend de l’endroit où l’enzyme est censée agir : dans la cuve d’empâtage principale, dans un cuiseur à céréales ou dans une étape de liquéfaction séparée.
Ingrédients à base de céréales
Pour les ingrédients céréaliers, prémélanges et systèmes en mélange sec, l’alpha-amylase fongique est souvent choisie pour son comportement contrôlé et sa compatibilité avec les flux de formulation alimentaire. L’alpha-amylase bactérienne est plus appropriée lorsque le procédé de fabrication de l’ingrédient inclut une étape dédiée de dégradation de l’amidon à haute température.
Conversion de l’amidon
Si l’opération est principalement une liquéfaction de l’amidon, l’alpha-amylase bactérienne est souvent le point de départ. Si l’opération relève de la formulation alimentaire, avec la modification de l’amidon comme une fonction parmi d’autres, l’alpha-amylase fongique est fréquemment le premier criblage le plus pratique.
Notes d’achat
Lorsque vous comparez des fournisseurs, n’évaluez pas l’alpha-amylase fongique et l’alpha-amylase bactérienne uniquement à partir du nom figurant sur l’étiquette. Demandez les informations pratiques qui influencent la performance en production :
- Plage d’application recommandée par type de procédé
- Comportement thermique et profil d’inactivation attendu
- Compatibilité de pH pour la matrice visée
- Forme physique et exigences de manipulation
- Considérations relatives au support et aux allergènes, le cas échéant
- Dossier réglementaire et documentaire pour votre marché
- Contrôles de régularité lot à lot
- Compatibilité avec d’autres enzymes, émulsifiants, oxydants, conservateurs ou auxiliaires technologiques
Pour les achats B2B, la meilleure spécification n’est pas la plus longue. C’est celle qui relie le comportement enzymatique à votre substrat, à votre fenêtre de procédé et à l’objectif produit fini.
Recommandation pratique
Si votre procédé concerne la boulangerie, le brassage, la formulation céréalière ou la conversion de céréales à température modérée, commencez par l’alpha-amylase fongique, sauf si vous avez une exigence claire de liquéfaction à haute température.
Si votre procédé concerne la fluidification de suspensions d’amidon, la liquéfaction de céréales cuites ou une conversion industrielle sous chaleur élevée, évaluez d’abord l’alpha-amylase bactérienne.
Lorsque le procédé se situe entre ces deux cas, la décision doit être prise au moyen d’essais applicatifs sur votre substrat réel et votre profil de procédé.
Demander un prix ou un accompagnement technique
Fungal Alpha-Amylase Solutions accompagne les équipes B2B qui évaluent l’alpha-amylase fongique pour des applications en boulangerie, brasserie, transformation des céréales et procédés proches de la fermentation. Partagez votre substrat, votre profil de température, votre plage de pH, l’effet cible et le format souhaité. Notre équipe vous répondra avec une recommandation pratique et une orientation tarifaire.
Aller au formulaire de demande